


使用開始からわずか 1 週間後に、新しい油圧ラインが圧縮接続部から水漏れを始めたところを想像してください。フィッティングが実際の問題になることはほとんどありません。ほとんどの場合、エラーは取り付け中に発生しました。チューブのバリが取れていないか、ナットが締めすぎていたか、または間違ったネジ山シーラントが使用されていました。幸いなことに、パイプ継手の取り付けは繰り返し可能なプロセスです。接続タイプを理解し、チューブの端を準備し、正しいトルクを適用すると、ねじ込み継手、圧縮継手、またはフレア継手を自信を持って取り付けることができます。このガイドでは、工業用および計装用の配管で使用される取り付け方法を、接合部の漏れを防ぐための公差とチェックとともに説明します。
適切な接続と継手のタイプを選択してください
レンチを手に取る前に、使用しているパイプの材質と接続規格を確認してください。主なカテゴリは、ねじ込み継手、圧縮 (フェルール) 継手、フレア継手、および溶接接続です。ねじ込み継手は、低圧水道およびガスラインに一般的です。圧縮継手は修正が容易なため、計器類や油圧配管の大半を占めています。フレアフィッティングは高振動油圧システムに対応します。永久的な接合が必要な場合には溶接接続が使用されます。各タイプには、準備と締め付けの要件が異なります。
適切な継手のタイプを選択することは、形状の問題でもあります。T 型と Y 型は流れを分割し、エルボは方向を変え、カップリングとユニオンは 2 つの長さを接続し、アダプターは異なる規格を橋渡しします。始めたばかりの場合は、次のガイドをご覧ください。 管継手の種類 主な形状と材質を網羅しています。
| 接続タイプ | 代表的なメディア | キーツール | クリティカルステップ |
|---|---|---|---|
| ネジ付き | 水道、ガス、低圧ライン | レンチ、ネジ部シール剤 | ネジ山をきれいにしてシーラントを塗布する |
| 圧縮(フェルール) | 計装、油圧作動油 | レンチ2本、チューブカッター、バリ取りツール | チューブを底に入れ、指定された回転数まで締めます |
| フレア(37°) | 高振動油圧システム | フレアツール、レンチ | フレアコーンを形成し、亀裂がないか検査します |
| 溶接 | 常設の高圧ライン | 溶接設備 | 溶接エリアを清掃し、必要に応じてパージします。 |
継手の圧力定格と温度範囲を理解することも同様に重要です。周囲温度で 3,000 psi 定格の継手は、高温蒸気の使用には適さない場合があります。
チューブにマークを付け、カットし、バリを取る
きれいな四角いカットとバリのない端はオプションではありません。金ノコを使用するとエッジが粗くなり、金属の削りくずが残り、後でシステムを汚染し、フェルールのシール面に損傷を与える可能性があります。約1インチまでのチューブにはホイールタイプのチューブカッターを使用し、バリ取りツールで内部のバリを取り除きます。ステンレス鋼の場合は、目の細かいヤスリやバリ取りブレードが効果的です。カットは正方形である必要があります。端が目に見えて傾斜していると、フェラルの位置がずれて漏れが発生する可能性があります。
素材の品質も重要です。表面に傷や楕円形がある低品位のチューブは、たとえフィッティングが良好であっても、十分にシールできません。私たちの ステンレス鋼シームレスチューブ 均一な壁と滑らかなボアにより振動や故障点が軽減されるため、機器や油圧ラインによく使用されます。チューブを選択するときは、外径の公差 (たとえば、一般的なサイズの場合は ±0.003 インチ) を確認し、肉厚が圧力定格に一致していることを確認してください。
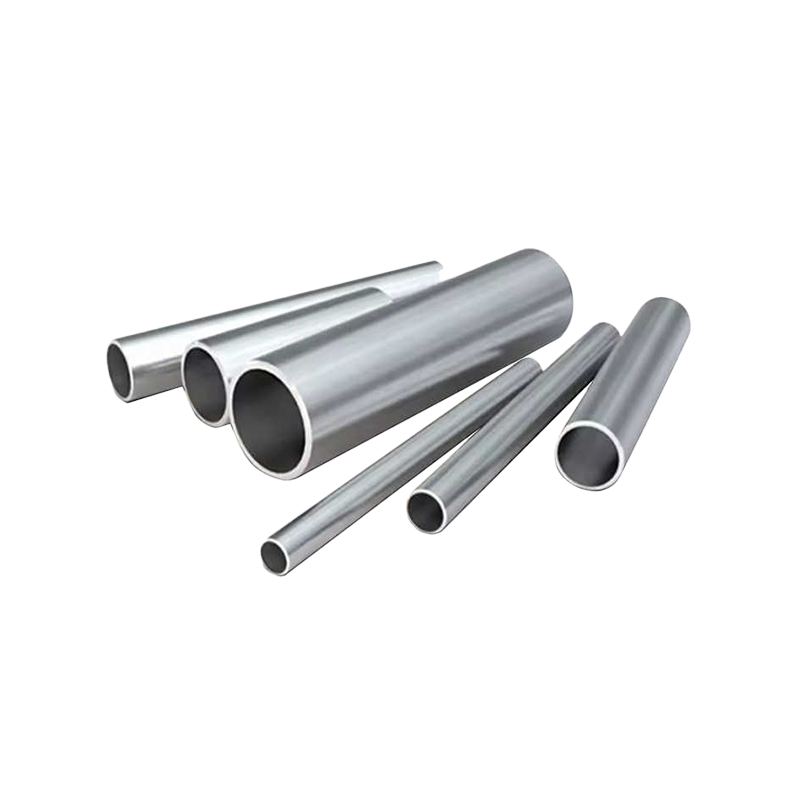 卸売ステンレス鋼シームレス チューブ/パイプ工場、メーカー - Nanton Nantong Samson Precision Industry Co., Ltd. は、中国の卸売ステンレス鋼シームレス チューブ/パイプのメーカーと工場です。 製品を見る→
ねじ付き管継手の取り付け
ねじ継手は簡単そうに見えますが、締めすぎ、ねじの準備不良、またはねじの不一致により、他のどのタイプの接続よりも頻繁に失敗します。重要なのは、ねじ山をきれいに保ち、適切なシーラントを使用し、適切な位置で止めることです。テフロンテープはねじ山に潤滑を与え、ねじ山の定着を助けますが、損傷したねじ山の隙間を埋めることはできません。ステンレス鋼の場合は、かじりを防ぐために、焼き付き防止剤も必ず添加してください。
- 雄ねじと雌ねじの両方をワイヤーブラシまたは溶剤で清掃します。
- テフロンテープを時計回りにおねじの周りに 3 ~ 5 回転巻き付け、最初のねじを露出させます。
- 手でフィッティングを開始し、ぴったりと合うまで押し込みます。
- レンチは最終回転にのみ使用し、フィッティングが意図した角度になり、抵抗が増大した時点で停止します。
1 つの注意: フレアまたは圧縮フィッティングにはテフロン テープを使用しないでください。これらの接続は金属間の接触に依存しているため、テープがシールに干渉する可能性があります。また、適切なアダプターを使用せずに、NPT や BSP などの異なるねじタイプを組み合わせることは避けてください。
圧縮フェルール継手の取り付け
圧縮継手は、再組み立てが容易で、金属間の密閉をしっかりと維持できるため、計装および油圧チューブの標準です。一般的な設計はダブルフェルールとシングルフェルールの 2 つです。ダブルフェルールフィッティングには、シール用の前部フェルールと、グリップと振動吸収用の後部フェルールがあります。単一のフェルールが両方の機能を 1 つの部品に組み合わせています。ほとんどの機器アプリケーションでは、 ステンレス鋼ダブルフェルールチューブ継手 2 フェルール設計により負荷が分散され、チューブの小さな変動の影響を受けにくいため、信頼性の高い選択肢となります。
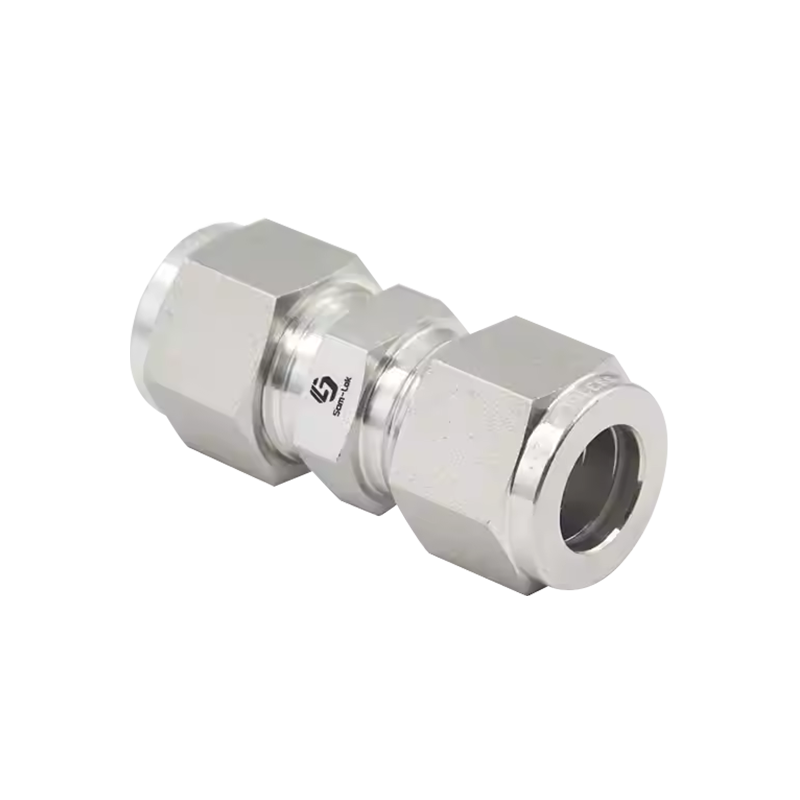 卸売ステンレス鋼ユニオン圧縮管継手工場、メーカー Nantong Samson Precision Industry Co., Ltd.は、中国の卸売ステンレス鋼ユニオン圧縮管継手メーカーと工場です。 製品を見る→
- ナットとフェルールを正しい順序でチューブ端にスライドさせます: ダブルフェルール タイプの場合は、ナット、バック フェルール、フロント フェルール。
- チューブが肩に当たるまで継手本体に挿入します。
- ナットを手で抵抗を感じるまで締めてから、ナットと本体に線を引きます。
- ナットを手で締めた位置から 1 と 4 分の 1 回転締めます (一部のメーカーでは 1 と 5 回転を指定していますが、必ずメーカーの仕様に従ってください)。シングルフェルールタイプの場合は、約 1 回転が一般的です。
- チューブが曲がらないように予備レンチで本体を固定し、もう一方のレンチでナットを締めます。
より重いチューブまたはより高圧の油圧ラインの場合、 ステンレス鋼油圧シングルフェルール継手 コンパクトなグリップと優れた耐衝撃性を実現します。取り付けは似ていますが、フェルールが長くてすべての役割を担うため、チューブが完全に挿入されていることを確認し、締めすぎないように注意してください。
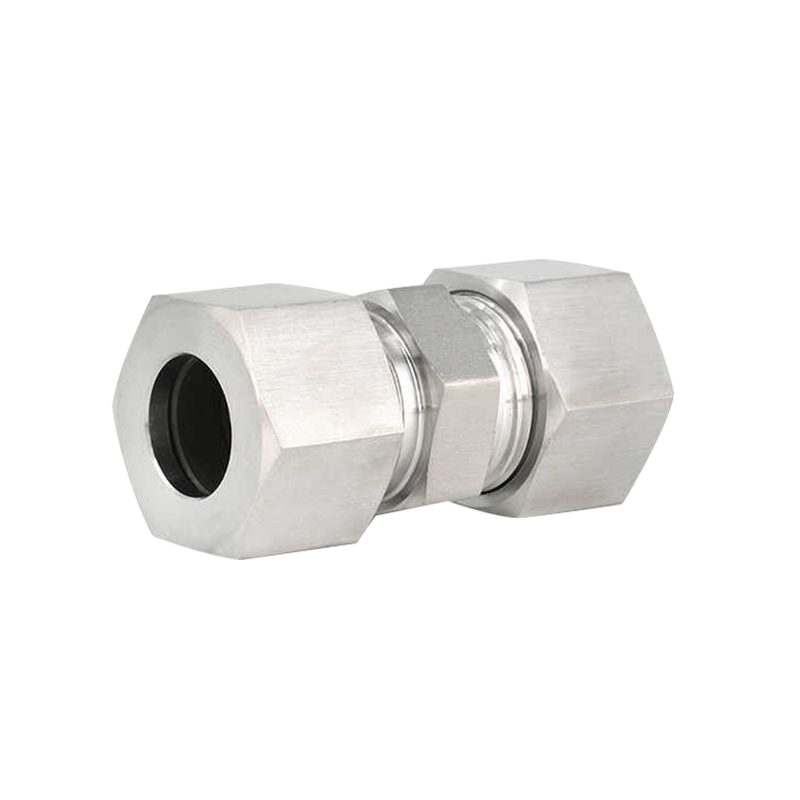 卸売ステンレス鋼油圧ユニオン継手工場、メーカー - 南都 Nantong Samson Precision Industry Co., Ltd. は、中国の卸売ステンレス鋼油圧ユニオン継手メーカーと工場、ステンレス鋼油圧ユニオン継手です。 製品を見る→
フレア接続と溶接接続
フレアフィッティングは中圧油圧システムで一般的です。チューブの端は、JIC 接続の場合は 37 度のフレア コーンに、自動車接続の場合は 45 度のコーンに機械的に拡張されます。最も一般的なエラーは、フレアが十分でないことです。フレアは、亀裂のないシートと一致する滑らかで均一な円錐を形成する必要があります。チューブ サイズに適したダイを備えたフレア ツールを使用し、明るい光の下でフレアを検査します。締め付け中にナットが外れたり、フレアが崩れたりした場合は、チューブを切断してやり直してください。ステンレス鋼のフレア加工には銅やアルミニウムよりも高い圧力が必要となるため、材質に応じた定格の工具を使用してください。ステンレス鋼の場合は、硬化した金型を使用し、亀裂がないか確認してください。エッジが割れている場合は、そのフレアを切断して再形成する必要があり、締めすぎて修復することはできません。
溶接ジョイントとメタルシール接続は、永久システムまたは高純度システム用です。たとえば、VCR タイプの継手は、ガスケットとグランドを使用して、半導体グレードの配管に漏れのない接合部を作成します。これらのアセンブリには慎重な位置合わせが必要で、通常はトルク レンチが必要です。取り付け公差が狭いため、感覚で締めるのではなく、メーカーのトルク値に従ってください。
圧力テストと最終チェック
接続が完了したら、すぐにシステムを稼働させないでください。システムが作動圧力または作業で指定されたテスト圧力まで加圧されている間に、石鹸と水の溶液または市販の漏れ検出器を各ジョイントに適用します。泡は漏れを示します。エアシステムの場合は、圧力を少なくとも 15 分間保持し、ゲージを監視します。油圧システムの場合は、ゆっくりと加圧し、バルブを循環させてフェラルを安定させます。石鹸テストはガスシステムにも機能します。漏れが大きい場合は、泡が現れる前にシューという音が聞こえる場合があります。テスト中は常にシステムの動作圧力制限を尊重し、圧力逃がし装置を使用してください。
また、サポートされていない長時間の実行が確保されていることも確認してください。パイプクランプは、ナットの緩みやチューブ端の加工硬化の主な原因である振動を防ぎます。最後に、定期的な締め直しが必要な継手にラベルを付けます。特定の圧縮フィッティングでは、最初の熱サイクル後に小さな再トルクが必要な場合があります。
重要なポイント: 継手の漏れが継手のせいであることはほとんどありません。漏れのほとんどは、バリ取りパスの省略、ネジの巻きつけのしなさ、またはレンチの過度な使用に遡ります。時間をかけて接続規格を確認し、チューブを正しく準備し、推奨仕様に従って締め付けます。この習慣により、トラブルシューティングにかかる時間を節約し、流体システムをドライで安全に稼働させることができます。
